近些年随着砂石骨料需求上涨、建筑垃圾再生利用产业扩张,泥石分离环节的效率直接决定了整条生产线的产出品质和盈利空间。不少从业者在选购设备时只看参数标称,忽略物料适配性,最终出现分离不彻底、堵料、产能不达标的问题,反而拉低了运营效率。本文结合行业普遍需求,梳理实用的泥石分离机选型技巧,帮大家选到适配自身场景的设备。
先明确物料属性,避免选型错配
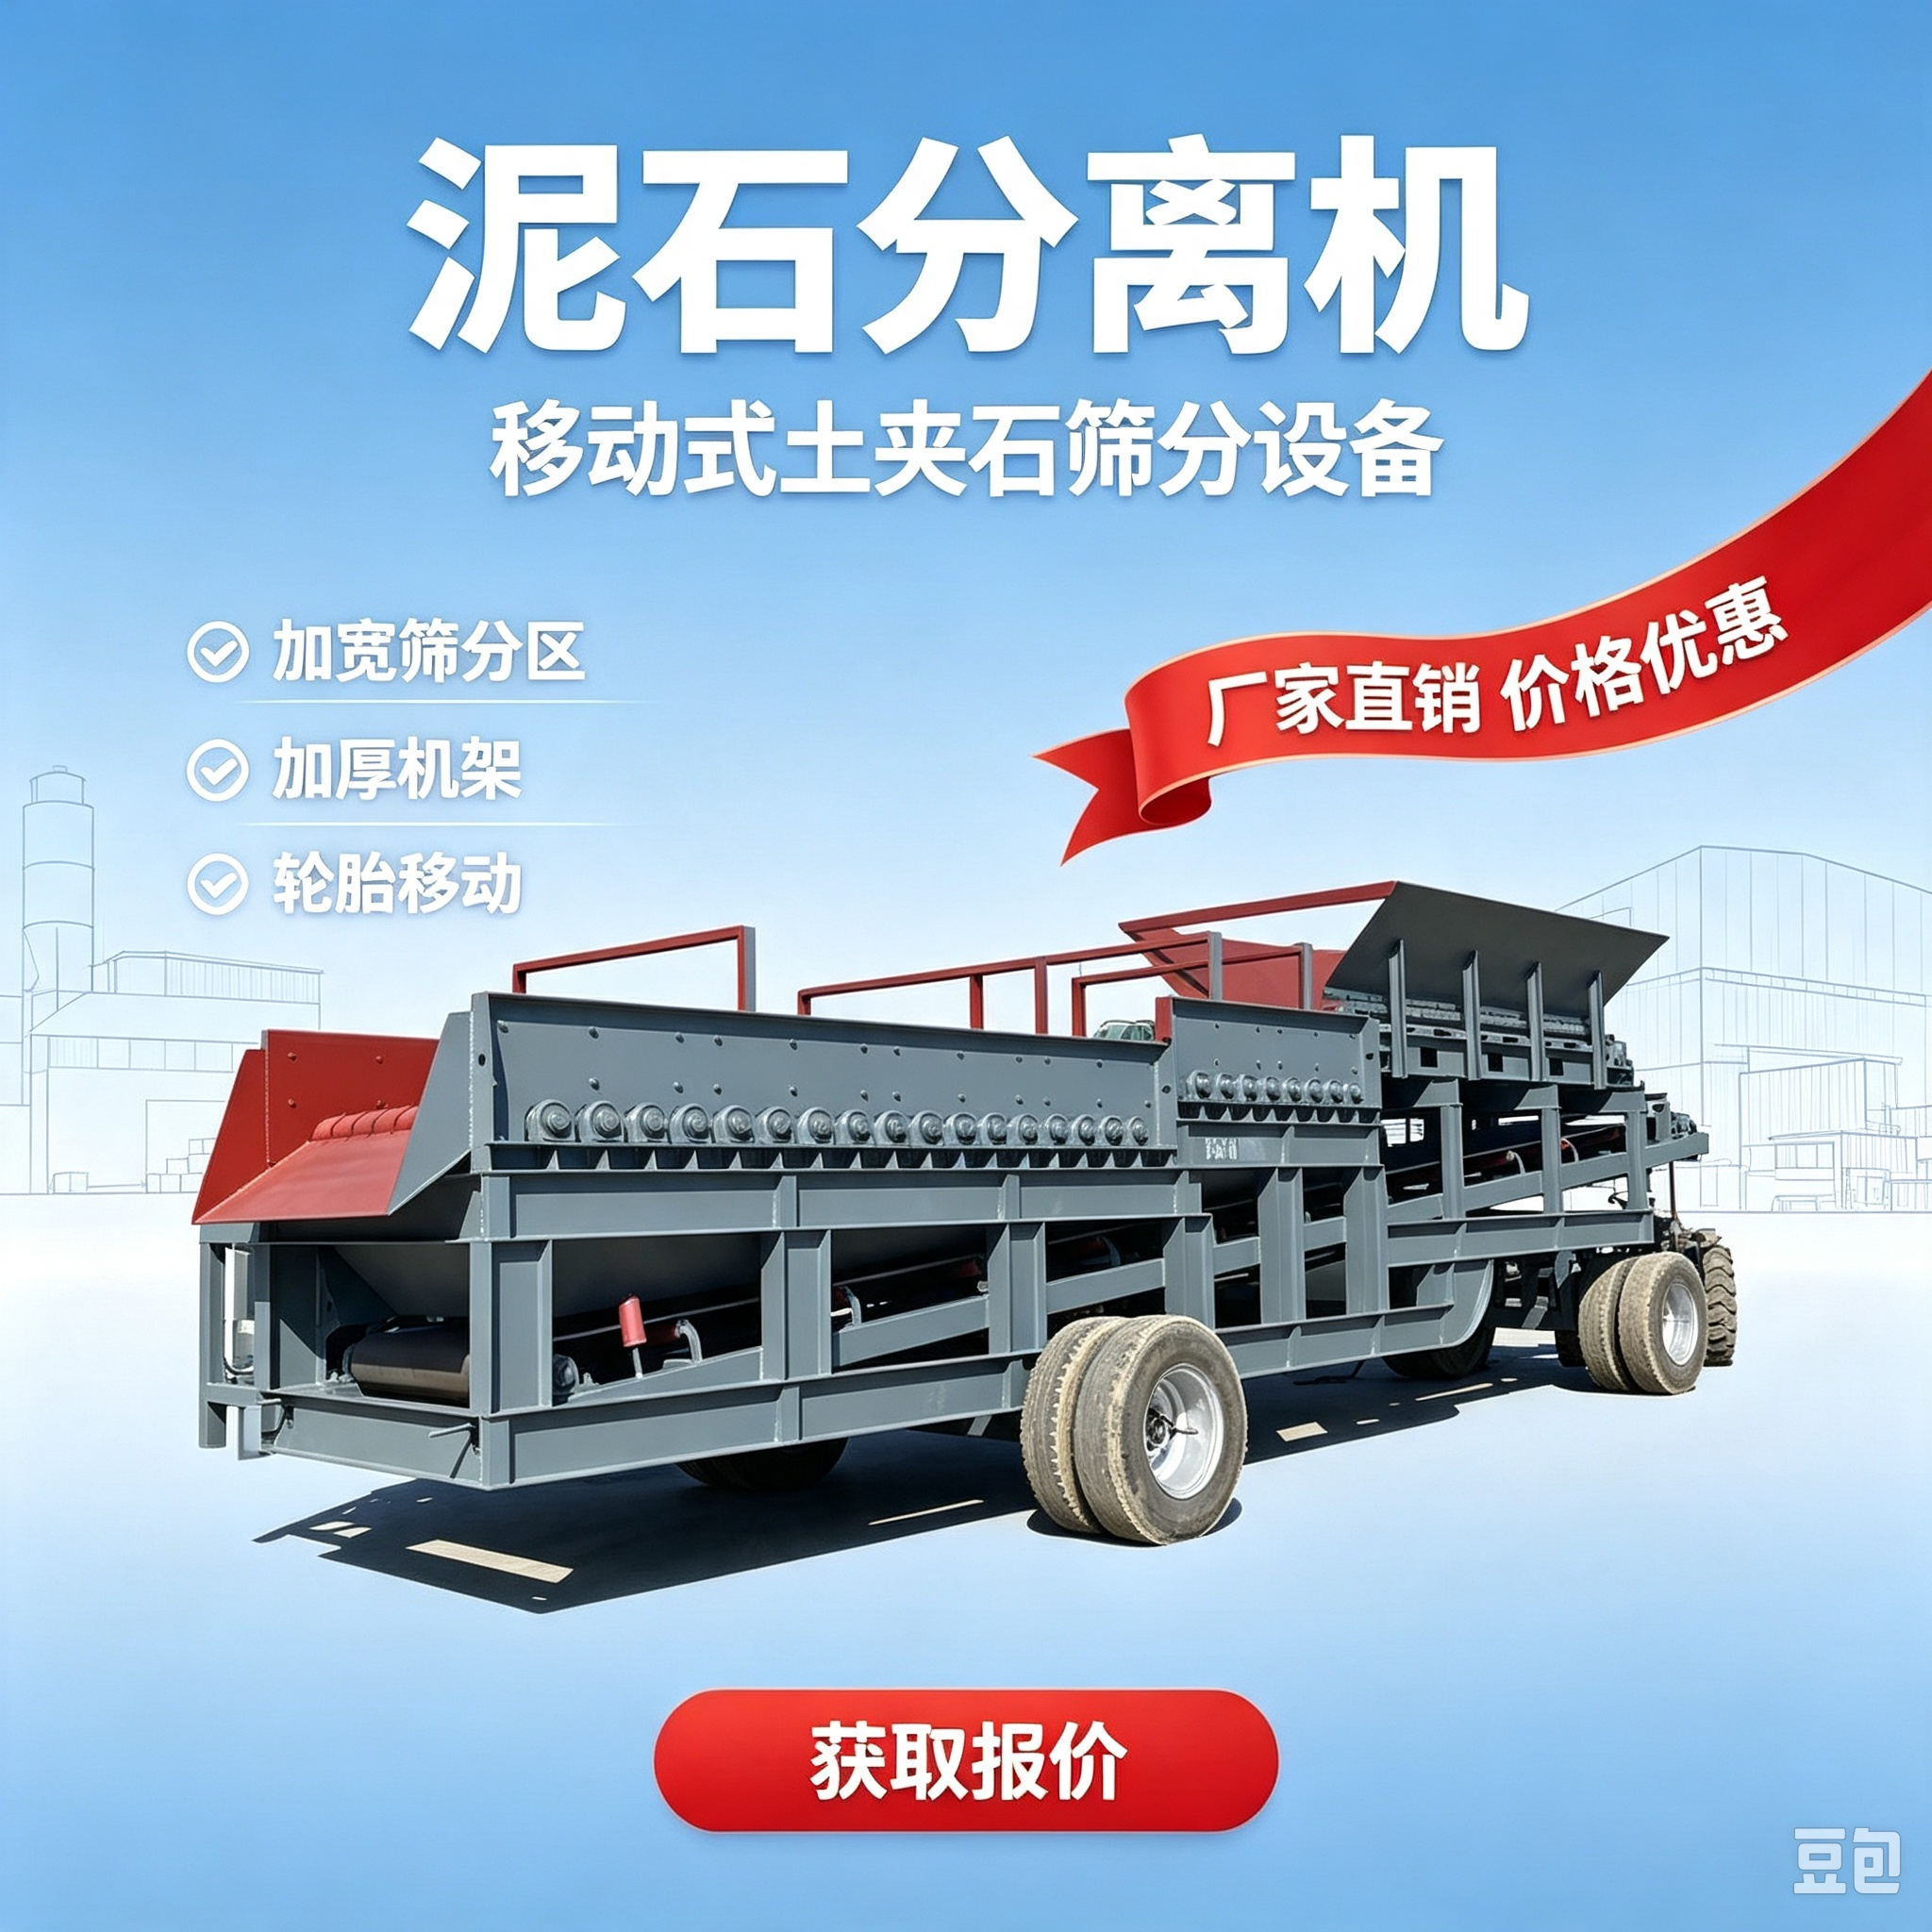
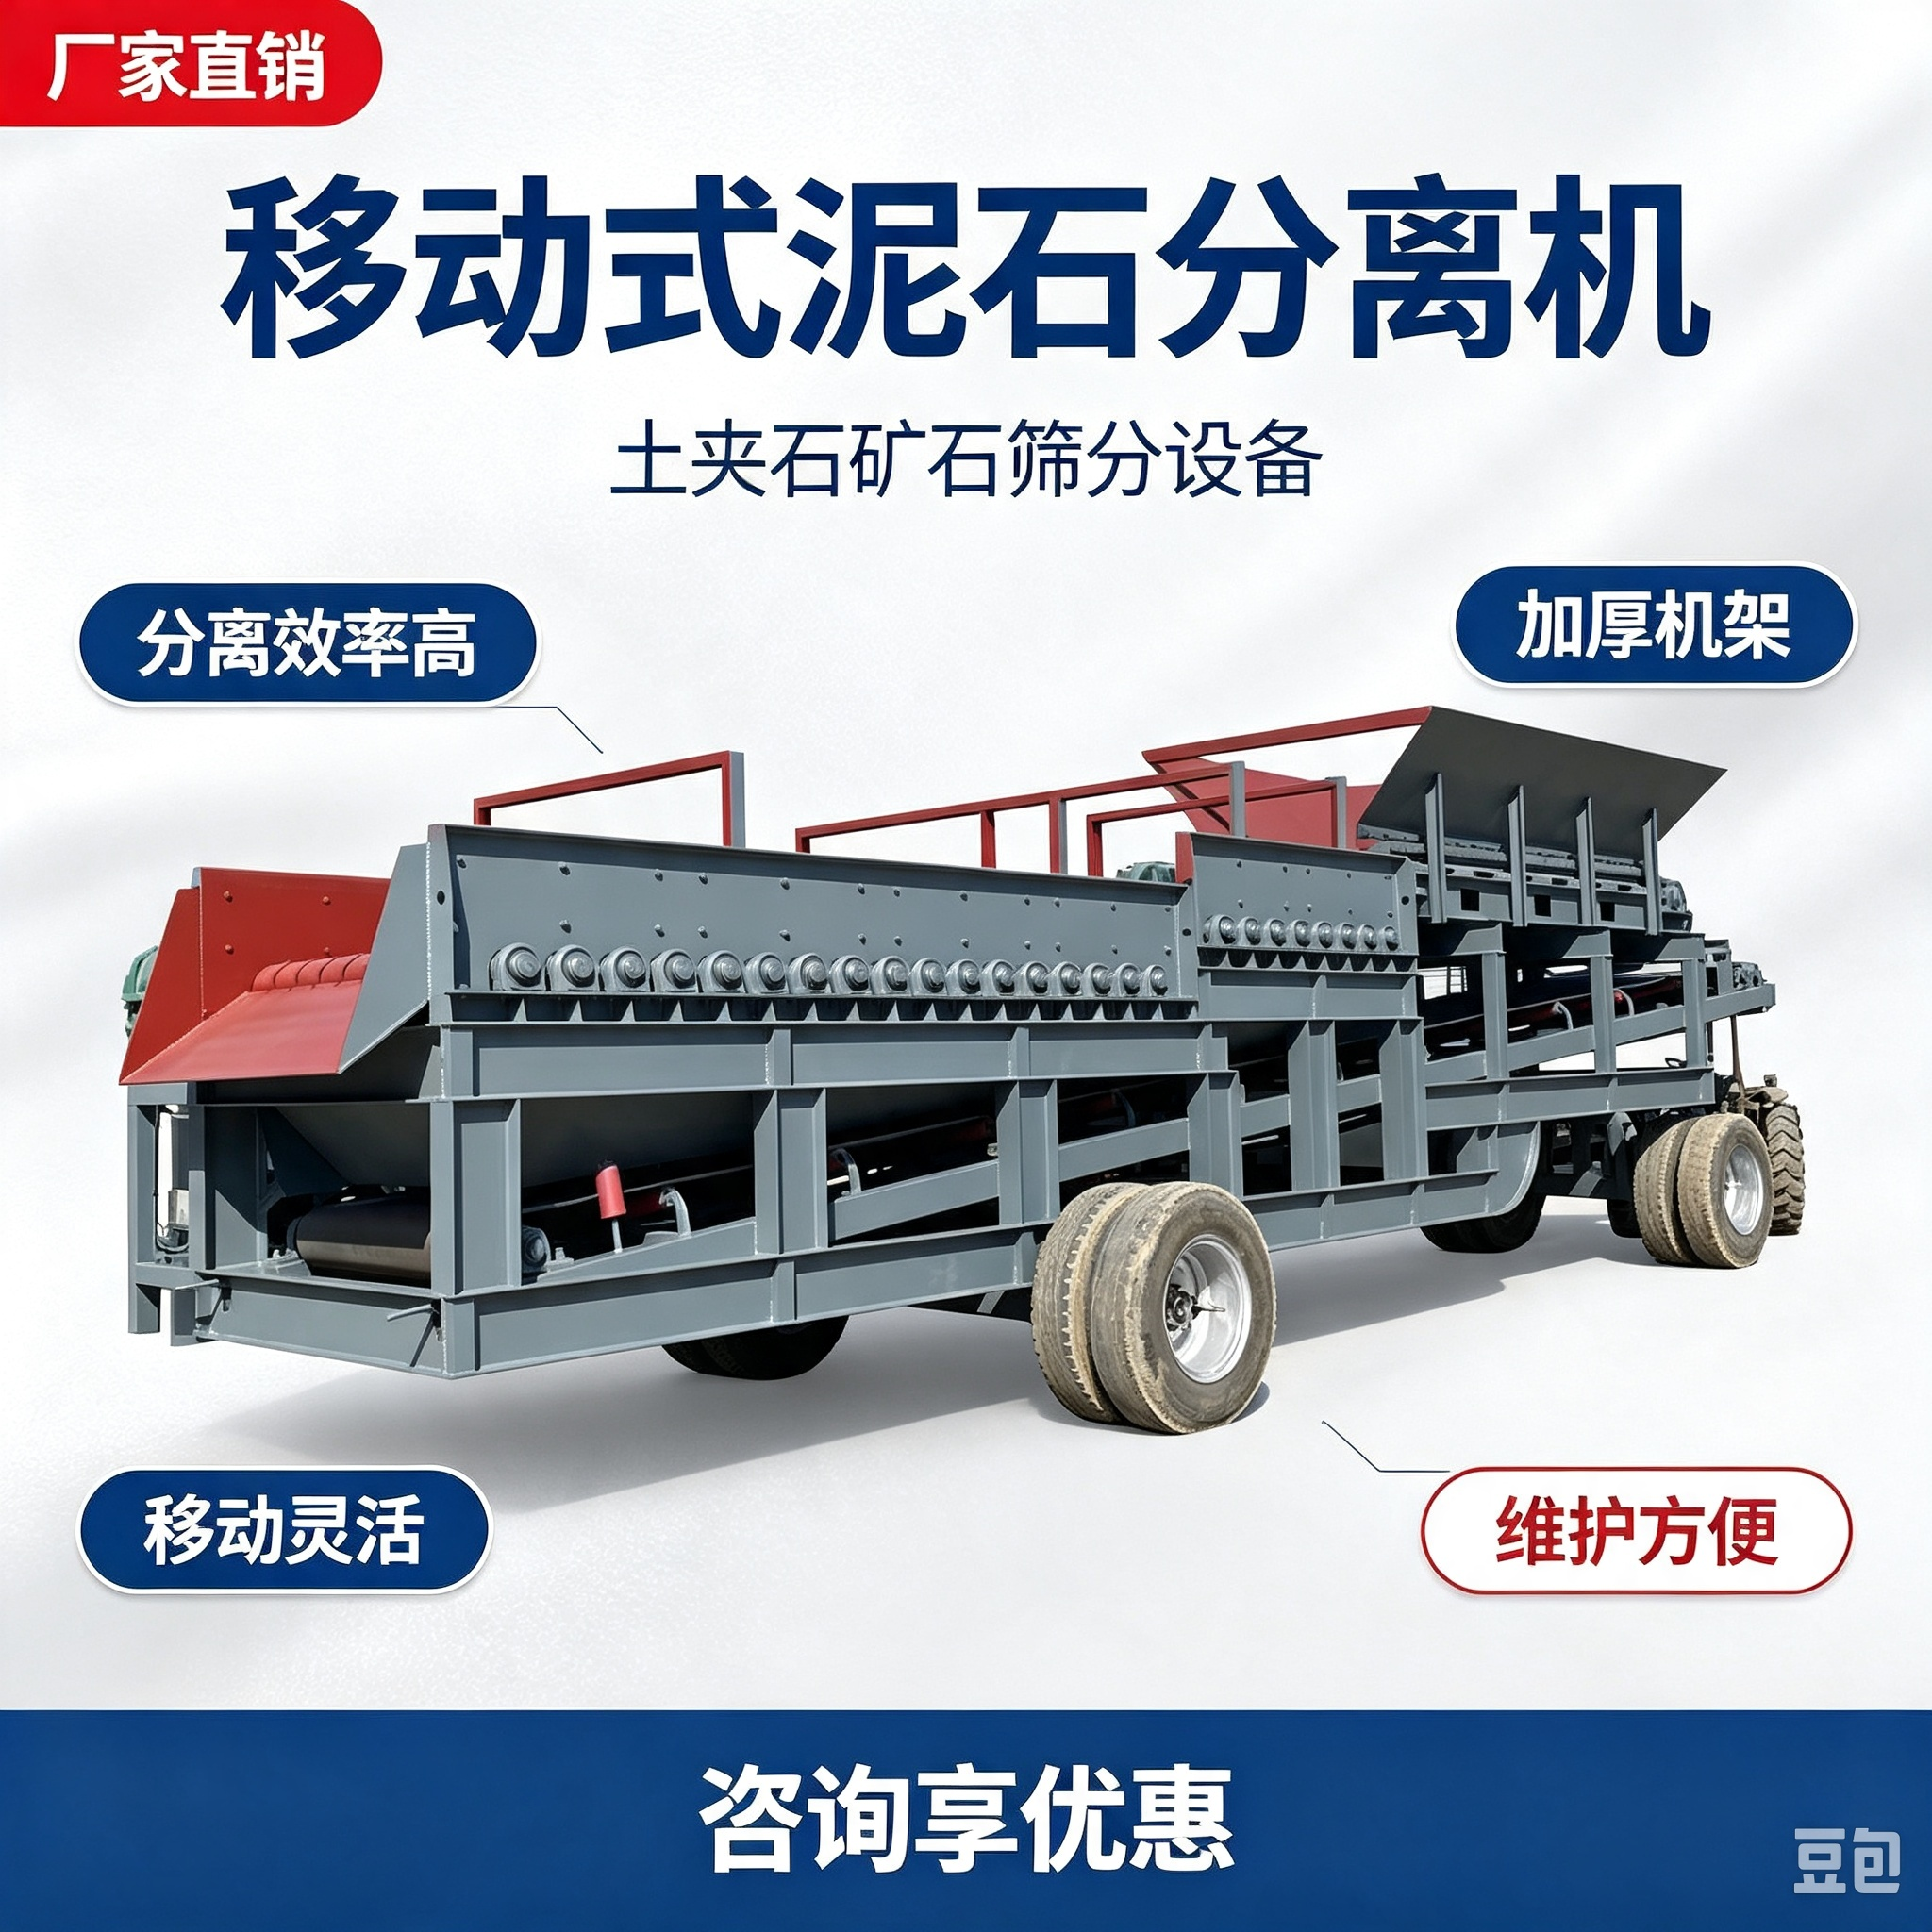
选型的第一步是先梳理日常处理的物料特性:如果是含泥量超过20%的高湿黏土混石料,要优先选择带防堵设计的设备,避免筛孔黏连堵料;如果是掺杂建筑垃圾的混合物料,要选择抗冲击性强的筛板配置,避免硬杂物损坏设备。
行业调研数据显示,近62%的生产线运行故障,本质是设备和物料属性不匹配导致的。针对不同物料的筛分需求,不少厂家都推出了定制化配置,比如邢台市天菱机械制造厂可支持用户带料试机,现场测试分离效果,降低选型试错成本。

关注核心性能参数,适配产能与场景需求
确认物料属性后,要结合自身产能、场地条件选对应配置:如果是固定沙场长期作业,可选择处理量更大的固定式设备,搭配洗砂机、装袋机组成完整生产线;如果是河道治理、临时工地需要频繁转场,可选择集成轮胎底盘的移动式机型,免去拆装运输的麻烦。 还要注意筛网层数的选择,多层筛网可一次性分离出多种规格的合格骨料,减少后续分选环节的成本。像邢台市天菱机械制造厂的筛分设备,就覆盖20/30/50等多种型号,既有固定式也有移动式可选,可满足时产10-200吨不同产能的需求。
优先考量长期运维成本,避开低价陷阱
不少从业者选型时只对比初始采购价,忽略了设备的长期运维成本,反而得不偿失。某头部砂石企业的运营数据显示,采用加厚耐磨筛板、国标钢材的设备,年运维成本比采用薄料、非标配件的同类设备低35%左右,使用寿命更是高出2倍以上。 建议优先选择源头实体厂家的产品,一方面没有中间商加价,性价比更高,另一方面也能保障后续的配件供应、技术支持,避免出现故障找不到售后的问题。选购前可到厂区实地考察,查看生产工艺、用料标准,再确认后续的服务范围,减少后续的运营隐患。
泥石分离机的选型没有所谓的“通用款”,只有最适配自身物料、产能、场景的设备。选型前做好物料属性梳理,结合实际需求筛选参数,再优先选择有实体工厂、服务体系完善的供应商,才能有效提升生产线运行效率,降低长期运营成本。(全文约1180字)