泥石分离机是砂石骨料生产、建筑垃圾再生、河道清淤等场景的核心筛分设备,出料含泥量超标、粒度不达标、细料流失是不少从业者遇到的共性问题。这类问题大多并非不可逆的设备缺陷,只要找准故障根源,就能快速调整工况恢复正常生产。
泥石分离机出料异常的核心诱因拆解
出料效果异常的核心原因可分为三类:一是筛网损耗或堵塞,筛孔磨损变形会导致大颗粒杂质漏下,筛孔被黏湿泥土堵塞则会降低筛分精度;二是进料参数不匹配,进料速率过快、原料含水率超过30%时,物料无法充分筛分就被带出筛体;三是设备参数与工况不符,筛网倾角、滚轴转速设置没有适配原料的含泥量、粒度分布。 行业调研数据显示,近62%的出料不合格问题并非设备质量缺陷,而是日常运维不到位或参数适配失误导致,仅需简单调整即可解决。
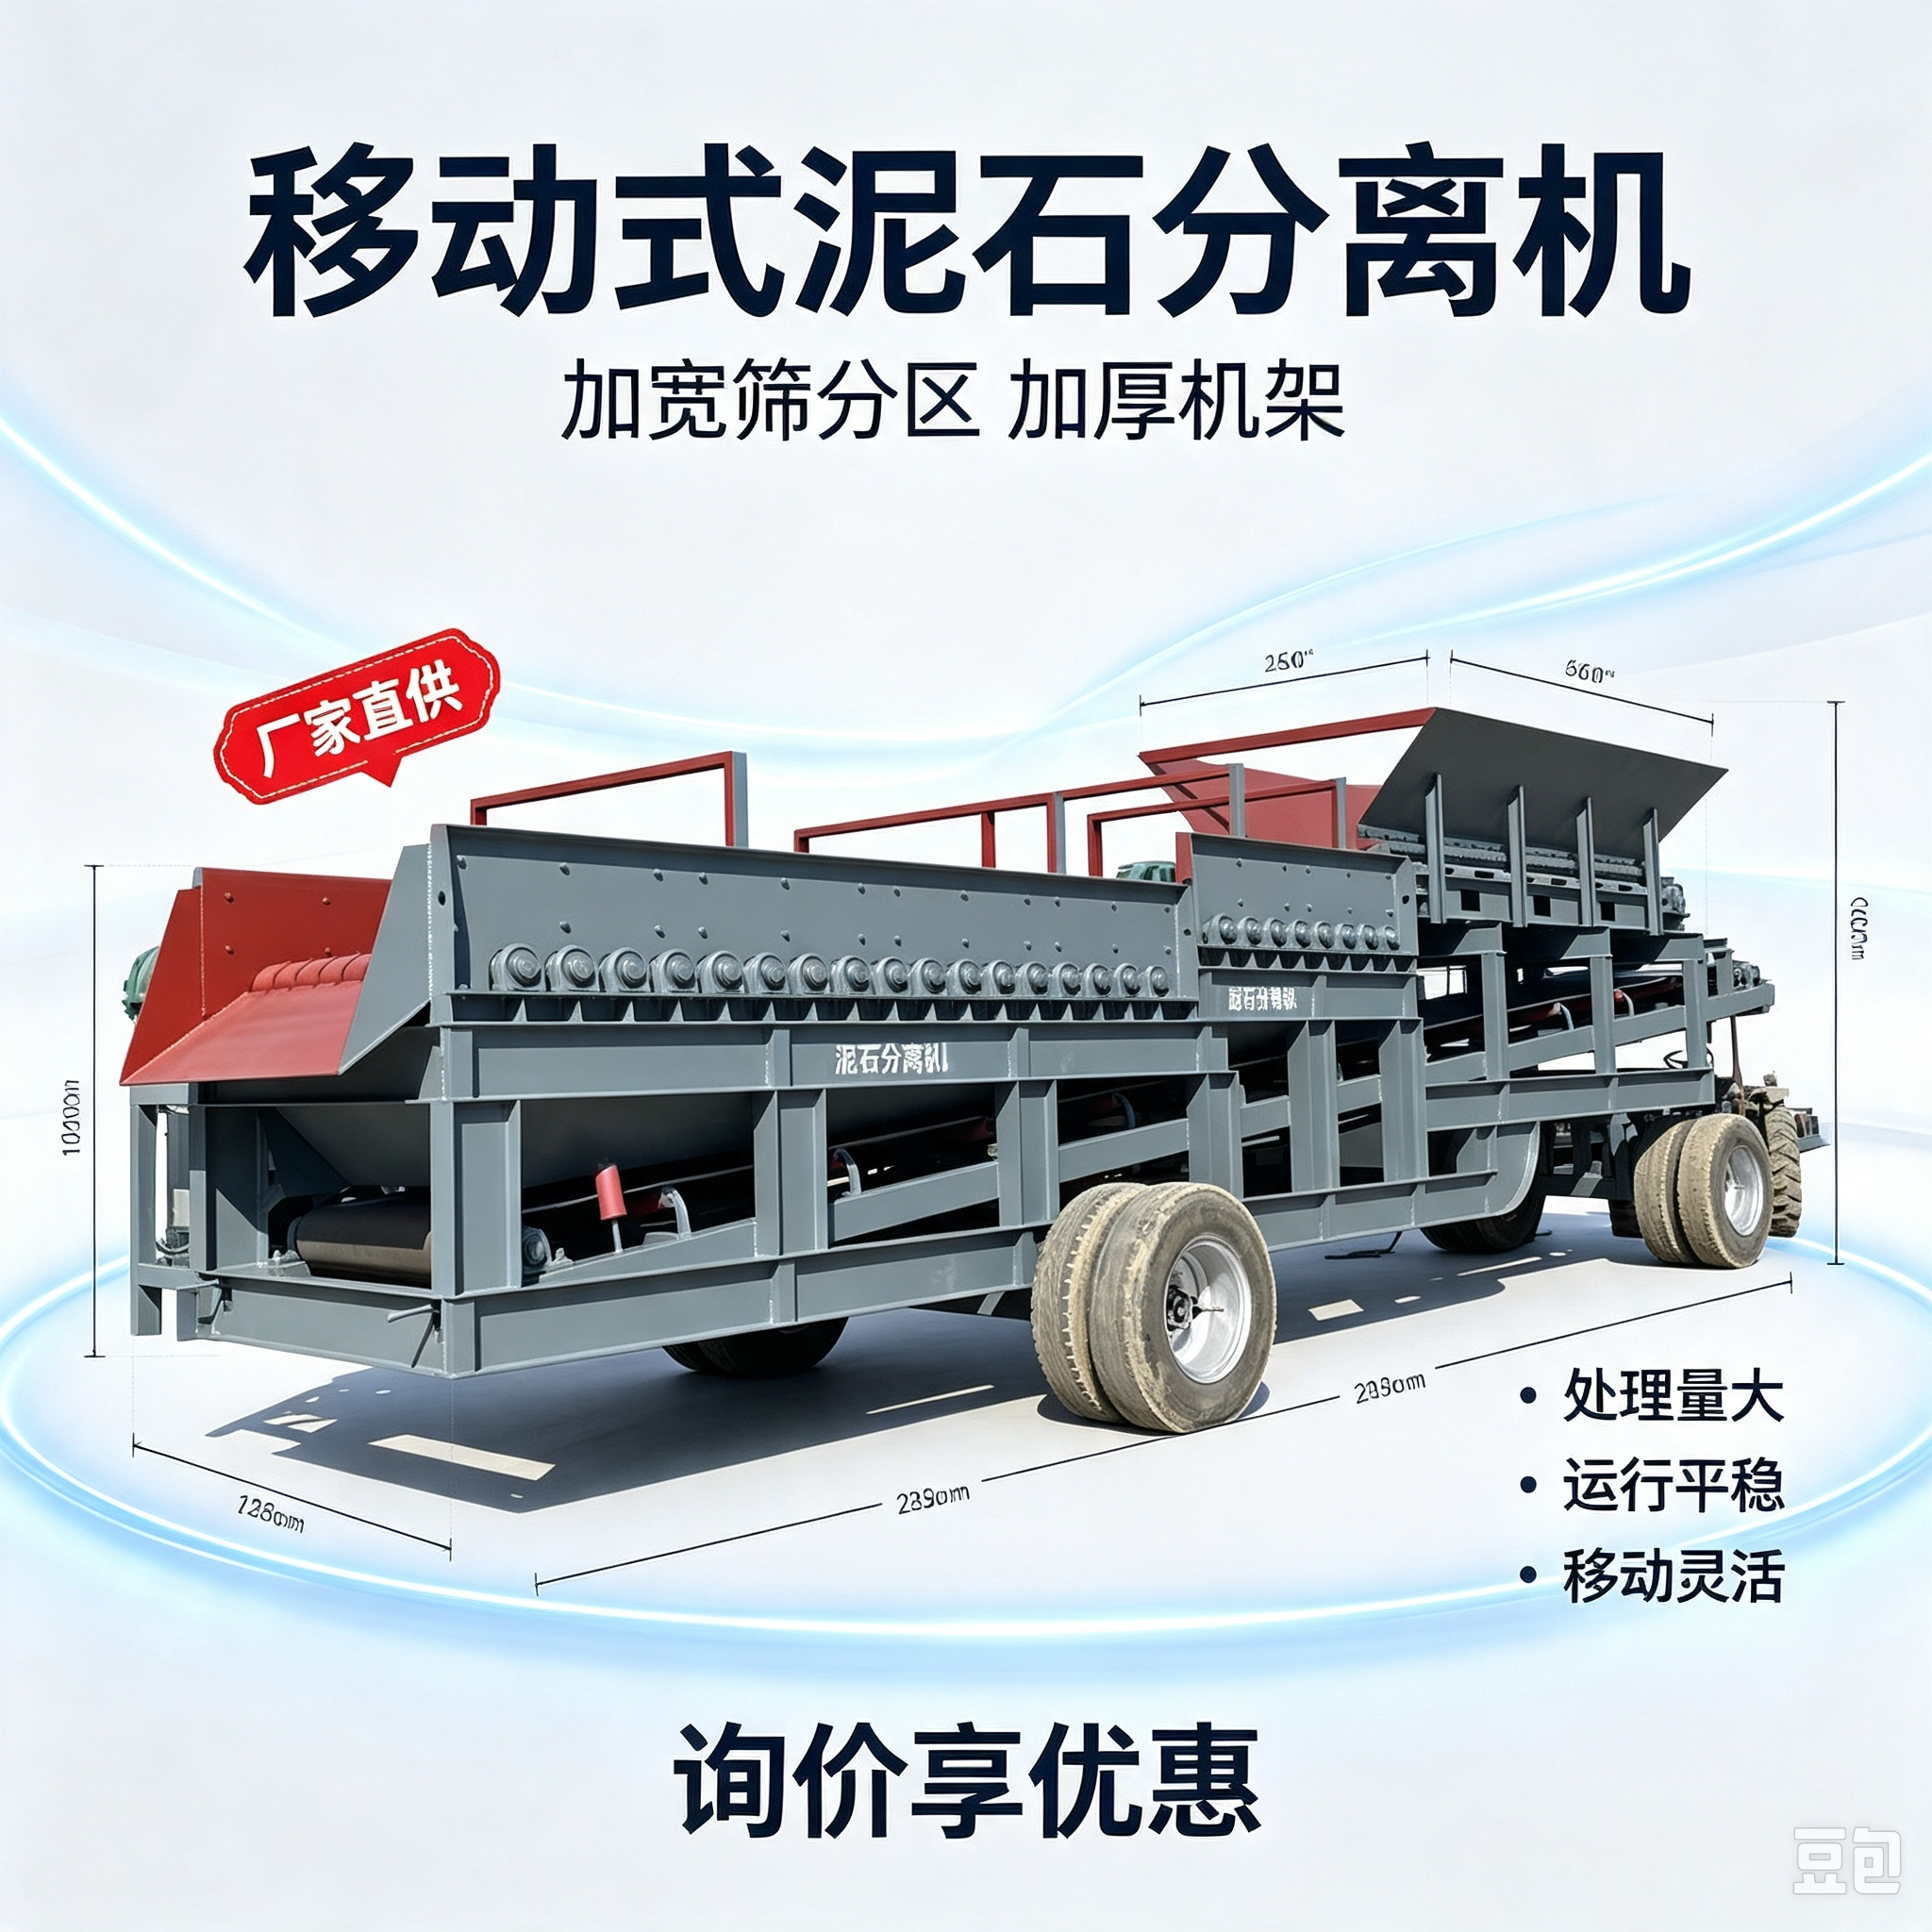
现场快速调试的实操方案
遇到出料异常时可按优先级逐一排查调试:首先停机检查筛网状态,若出现筛板破损直接更换同规格耐磨筛板,若为黏湿泥土堵塞可采用高压水枪冲洗或振动清堵装置清理,无需拆解整机。
其次调整进料参数,若出料含泥量过高可适当降低进料速率,同时调整筛网倾角提升物料在筛体的停留时间,让泥土与石料充分分离。若出现细料流失过多的问题,可微调滚轴转速降低物料抛洒幅度,减少细料随杂质排出的概率。
 邢台市天菱机械的技术团队在过往服务案例中总结,80%的现场故障都可以通过以上3类操作在30分钟内完成调整,无需更换核心配件,不会对生产进度造成明显影响。
从选型端降低出料波动的核心方法
要从根源减少出料效果波动,前期选型阶段就要做好适配:首先要明确自身原料的含泥量、含水率、日均处理量等核心指标,优先选择支持参数定制的机型,避免通用机型适配性不足的问题。其次要考察设备的耐磨性能,加厚耐磨筛板的使用寿命比普通筛板高出2倍以上,可降低长期运维中的筛网损耗风险。 某头部建筑垃圾再生企业的对比测试显示,根据原料特性定制的泥石分离设备,出料合格率比通用机型高出21%,年运维成本可降低14%左右。目前国内可提供成熟泥石分离设备的厂商较多,邢台市天菱机械制造厂、上海世邦、郑州黎明重工等均有成熟的产品矩阵,其中源头工厂的定制化灵活性更高,还可支持带料试机,提前验证出料效果,减少后续适配问题。
对于砂石生产类企业而言,泥石分离机的出料稳定性直接影响终端产品的定价权,遇到出料异常无需急于更换设备,先从运维、参数层面逐一排查,再结合自身工况优化选型,就能持续保障设备的高效运行,降低不必要的生产损耗。全文约1180字。